Instalasi Pengolahan Air Limbah atau IPAL merupakan bagian penting dalam kegiatan operasional industri. Sistem ini berfungsi mengolah air limbah yang dihasilkan dari proses produksi sebelum dialirkan kembali ke lingkungan atau dimanfaatkan untuk kebutuhan tertentu.
Keberadaan IPAL bukan sekadar fasilitas pendukung. Bagi perusahaan industri, IPAL berperan dalam menjaga kepatuhan lingkungan, mencegah pencemaran, mempertahankan kelangsungan operasional, dan melindungi reputasi perusahaan.
Namun, dalam praktiknya, tidak sedikit perusahaan yang menghadapi kondisi ketika hasil akhir pengolahan air limbah atau effluent masih belum memenuhi baku mutu. Permasalahan tersebut biasanya terlihat dari nilai COD, BOD, TSS, pH, amonia, minyak dan lemak, warna, atau parameter lainnya yang masih berada di atas batas yang dipersyaratkan.
Kondisi IPAL yang tidak memenuhi baku mutu tidak selalu disebabkan oleh kerusakan besar pada sistem. Dalam banyak kasus, penurunan kinerja IPAL terjadi secara bertahap karena adanya ketidaksesuaian desain, perubahan karakteristik limbah, kesalahan pengoperasian, kurangnya pemeliharaan, atau lemahnya monitoring.
Oleh karena itu, penyebab kegagalan IPAL perlu dianalisis secara menyeluruh. Perbaikan tidak seharusnya hanya berfokus pada penambahan bahan kimia atau penggantian peralatan, tetapi harus dimulai dari identifikasi sumber masalah yang sebenarnya.
Apa yang Dimaksud dengan Baku Mutu Air Limbah?
Baku mutu air limbah adalah batas kadar unsur pencemar yang diperbolehkan berada dalam air limbah sebelum dibuang ke media lingkungan. Parameter yang dipantau dapat berbeda pada setiap jenis industri karena karakteristik limbah yang dihasilkan juga berbeda.
Beberapa parameter yang umum digunakan dalam pemantauan kinerja IPAL industri meliputi:
1. Chemical Oxygen Demand (COD)
COD menunjukkan jumlah oksigen yang dibutuhkan untuk mengoksidasi bahan organik dan anorganik yang terdapat dalam air limbah secara kimia.
Nilai COD yang tinggi biasanya menunjukkan bahwa air limbah masih mengandung beban pencemar yang besar. Kondisi ini dapat terjadi ketika proses biologis tidak optimal, waktu pengolahan terlalu singkat, atau konsentrasi limbah masuk melebihi kapasitas sistem.
2. Biological Oxygen Demand (BOD)
BOD menggambarkan jumlah oksigen yang dibutuhkan oleh mikroorganisme untuk menguraikan bahan organik dalam air limbah.
Nilai BOD yang tinggi menunjukkan bahwa kandungan bahan organik yang mudah terurai masih cukup besar. Hal ini dapat menjadi tanda bahwa mikroorganisme di dalam unit biologis belum bekerja secara efektif.
3. Total Suspended Solid (TSS)
TSS menunjukkan jumlah padatan tersuspensi yang terdapat di dalam air limbah. TSS yang tinggi dapat disebabkan oleh proses sedimentasi yang tidak berjalan baik, lumpur terbawa ke outlet, pembentukan flok yang tidak sempurna, atau kecepatan aliran yang terlalu tinggi.
4. pH
pH menunjukkan tingkat keasaman atau kebasaan air limbah. Nilai pH yang terlalu rendah atau terlalu tinggi dapat menghambat proses biologis, menurunkan efektivitas koagulasi, merusak peralatan, dan mengganggu kualitas air hasil pengolahan.
5. Minyak dan Lemak
Minyak dan lemak banyak ditemukan pada limbah industri makanan, minuman, restoran, pengolahan kelapa sawit, otomotif, dan kegiatan produksi lain yang menggunakan bahan berminyak.
Jika tidak dipisahkan dengan baik, minyak dan lemak dapat menghambat transfer oksigen, menutupi permukaan media biologis, menyumbat pipa, serta mengganggu proses sedimentasi.
6. Amonia dan Nitrogen
Kandungan amonia dan nitrogen dapat berasal dari bahan baku, sisa protein, bahan kimia produksi, maupun limbah domestik.
Nilai amonia yang tinggi dapat menunjukkan bahwa proses nitrifikasi tidak berjalan secara optimal. Kondisi ini sering berkaitan dengan kekurangan oksigen, rendahnya jumlah bakteri nitrifikasi, pH yang tidak stabil, atau waktu tinggal yang terlalu singkat.
Mengapa IPAL Industri Tidak Memenuhi Baku Mutu?
Kegagalan IPAL umumnya bukan disebabkan oleh satu faktor tunggal. Permasalahan dapat terjadi akibat kombinasi antara aspek desain, karakteristik air limbah, operasional, proses biologis, bahan kimia, dan pemeliharaan.
Berikut beberapa penyebab utama IPAL industri tidak memenuhi baku mutu.
1. Desain IPAL Tidak Sesuai dengan Karakteristik Air Limbah
Setiap jenis industri menghasilkan air limbah dengan karakteristik yang berbeda. Limbah industri makanan dan minuman tidak dapat diperlakukan sama dengan limbah tekstil, logam, kimia, farmasi, atau pertambangan.
Industri makanan dan minuman umumnya menghasilkan air limbah dengan kandungan bahan organik, minyak, lemak, gula, dan protein yang tinggi. Industri tekstil dapat menghasilkan limbah dengan warna, bahan kimia, deterjen, dan pH yang berfluktuasi. Sementara itu, industri pelapisan logam dapat menghasilkan limbah yang mengandung logam berat dan senyawa anorganik tertentu.
Apabila desain IPAL tidak mempertimbangkan karakteristik tersebut, proses pengolahan menjadi tidak efektif. Sistem biologis dapat gagal apabila digunakan untuk limbah yang mengandung senyawa toksik dalam konsentrasi tinggi. Sebaliknya, proses kimia saja mungkin tidak cukup untuk menurunkan kandungan bahan organik yang sangat besar.
Kesalahan desain yang sering terjadi antara lain:
- Pemilihan teknologi hanya berdasarkan jenis industri tanpa melakukan uji laboratorium.
- Kapasitas tangki terlalu kecil.
- Waktu tinggal hidrolik tidak mencukupi.
- Sistem aerasi tidak mampu memenuhi kebutuhan oksigen.
- Tidak tersedia unit pemisahan minyak dan lemak.
- Tidak tersedia proses khusus untuk warna, logam berat, atau senyawa sulit terurai.
- Desain tidak mempertimbangkan fluktuasi debit dan beban pencemar.
Akibatnya, IPAL terlihat beroperasi, tetapi penurunan parameter pencemar tidak mencapai target.
2. Kapasitas IPAL Lebih Kecil daripada Debit Limbah Aktual
IPAL dirancang berdasarkan debit air limbah dan beban pencemar tertentu. Apabila volume produksi meningkat, jumlah air limbah juga dapat bertambah.
Sebagai contoh, sebuah IPAL dirancang untuk mengolah air limbah sebesar 300 meter kubik per hari. Setelah kapasitas produksi meningkat, debit aktual menjadi 450 meter kubik per hari. Dalam kondisi tersebut, air limbah akan melewati setiap unit pengolahan lebih cepat daripada waktu yang direncanakan.
Waktu kontak dalam tangki menjadi lebih pendek. Proses pengendapan tidak berlangsung sempurna. Mikroorganisme tidak memiliki waktu yang cukup untuk menguraikan bahan organik. Lumpur dapat terbawa menuju unit berikutnya. Pada akhirnya, COD, BOD, atau TSS pada outlet tetap tinggi.
Selain debit, beban pencemar juga harus diperhatikan. Dua aliran limbah dengan volume yang sama dapat memiliki beban pencemar yang berbeda. Air limbah dengan COD 1.000 mg/L tentu memberikan beban yang berbeda dibandingkan air limbah dengan COD 5.000 mg/L.
Oleh karena itu, evaluasi kapasitas tidak cukup hanya melihat volume air limbah. Perusahaan perlu menghitung beban organik, beban padatan, dan parameter pencemar lainnya.
3. Terjadi Shock Loading pada Sistem
Shock loading adalah masuknya air limbah dengan debit atau konsentrasi pencemar yang meningkat secara tiba-tiba.
Kondisi ini dapat terjadi karena:
- Pembuangan sisa bahan baku dalam jumlah besar.
- Kegiatan pembersihan tangki produksi.
- Pembuangan larutan kimia secara bersamaan.
- Perubahan formula produk.
- Kebocoran bahan proses.
- Peningkatan produksi secara mendadak.
- Tidak adanya pemisahan antara aliran limbah berkonsentrasi tinggi dan rendah.
Shock loading dapat mengganggu keseimbangan proses biologis. Mikroorganisme yang sebelumnya bekerja pada beban normal harus menghadapi konsentrasi pencemar yang jauh lebih tinggi.
Jika air limbah mengandung bahan toksik, perubahan pH ekstrem, pelarut, disinfektan, atau bahan kimia tertentu, mikroorganisme dapat mengalami stres bahkan mati. Akibatnya, kemampuan penguraian bahan organik menurun dan kualitas effluent memburuk.
4. Equalization Tank Tidak Berfungsi dengan Baik
Equalization tank berfungsi menampung dan mencampur air limbah agar debit, konsentrasi, suhu, dan pH menjadi lebih stabil sebelum masuk ke proses utama.
Tanpa proses ekualisasi yang baik, air limbah masuk ke unit berikutnya dalam kondisi yang tidak seragam. Pada suatu waktu, konsentrasi pencemar mungkin rendah. Beberapa jam kemudian, konsentrasinya meningkat tajam.
Permasalahan pada equalization tank dapat berupa:
- Volume tangki terlalu kecil.
- Mixer tidak bekerja.
- Aerasi tidak merata.
- Terjadi pengendapan lumpur.
- Pompa transfer tidak stabil.
- Level control tidak berfungsi.
- Waktu penampungan terlalu singkat.
Equalization tank yang baik akan membantu mencegah shock loading dan membuat proses biologis serta kimia lebih mudah dikendalikan.
5. Proses Biologis Tidak Berjalan Optimal
Banyak IPAL industri menggunakan proses biologis untuk menurunkan kandungan BOD, COD, amonia, dan senyawa organik lainnya.
Dalam proses ini, mikroorganisme menjadi komponen utama. Mikroorganisme memerlukan kondisi lingkungan tertentu agar dapat hidup dan bekerja secara optimal.
Beberapa penyebab terganggunya proses biologis adalah sebagai berikut.
Kekurangan oksigen terlarut
Pada sistem aerobik, mikroorganisme membutuhkan oksigen untuk menguraikan bahan organik.
Kekurangan oksigen dapat terjadi karena:
- Blower tidak bekerja maksimal.
- Diffuser tersumbat.
- Kapasitas blower terlalu kecil.
- Distribusi udara tidak merata.
- Beban organik terlalu tinggi.
- Kedalaman tangki tidak sesuai.
- Pipa udara bocor.
Kondisi oksigen yang rendah dapat menyebabkan air berbau, warna lumpur berubah, proses penguraian melambat, dan kualitas outlet menurun.
pH tidak sesuai
Mikroorganisme sensitif terhadap perubahan pH. Kondisi yang terlalu asam atau terlalu basa dapat menurunkan aktivitas biologis.
Perubahan pH dapat berasal dari bahan kimia produksi, proses pencucian, bahan pembersih, atau kesalahan dosing.
Jika pH tidak dikendalikan sebelum air masuk ke unit biologis, populasi bakteri dapat terganggu dan proses pemulihannya membutuhkan waktu.
Kekurangan nutrisi
Mikroorganisme memerlukan karbon, nitrogen, fosfor, dan unsur mikro lainnya untuk pertumbuhan.
Pada beberapa jenis limbah industri, kandungan karbon sangat tinggi tetapi nitrogen dan fosfor rendah. Ketidakseimbangan tersebut membuat mikroorganisme tidak berkembang optimal.
Penambahan nutrisi perlu dilakukan berdasarkan analisis beban limbah, bukan sekadar perkiraan.
Umur lumpur tidak terkendali
Umur lumpur berpengaruh terhadap jenis dan jumlah mikroorganisme di dalam sistem.
Apabila pembuangan lumpur terlalu banyak, populasi mikroorganisme dapat berkurang. Sebaliknya, jika lumpur tidak pernah dibuang, konsentrasi padatan dapat menjadi terlalu tinggi dan mengganggu proses sedimentasi.
Adanya zat toksik
Bahan seperti pelarut, logam berat, disinfektan, deterjen tertentu, dan senyawa kimia dapat menghambat aktivitas mikroorganisme.
Jika bahan tersebut masuk tanpa kontrol, proses biologis dapat mengalami penurunan performa secara tiba-tiba.
6. Sistem Aerasi Tidak Efisien
Aerasi memiliki fungsi penting dalam sistem pengolahan biologis aerobik. Sistem ini menyediakan oksigen dan menjaga campuran lumpur tetap homogen.
Masalah aerasi tidak hanya disebabkan oleh blower mati. Blower dapat tetap menyala, tetapi suplai oksigen yang diterima mikroorganisme belum tentu mencukupi.
Beberapa penyebabnya antara lain:
- Diffuser kotor atau tersumbat.
- Gelembung udara terlalu besar.
- Tekanan udara menurun.
- Distribusi udara tidak merata.
- Posisi diffuser tidak tepat.
- Tangki memiliki area mati.
- Kapasitas blower tidak sesuai dengan beban aktual.
Sistem aerasi yang tidak efisien juga meningkatkan konsumsi listrik. Karena itu, optimasi aerasi harus mempertimbangkan kebutuhan oksigen sekaligus efisiensi energi.
7. Dosis Bahan Kimia Tidak Tepat
Bahan kimia digunakan dalam proses netralisasi, koagulasi, flokulasi, oksidasi, pengendapan logam, penghilangan warna, dan proses lainnya.
Penggunaan bahan kimia yang tidak tepat dapat membuat hasil pengolahan tidak stabil.
Dosis terlalu rendah menyebabkan reaksi tidak berlangsung sempurna. Sebaliknya, dosis terlalu tinggi dapat meningkatkan biaya, menambah jumlah lumpur, mengubah pH, dan mengganggu proses lanjutan.
Kesalahan chemical dosing dapat terjadi karena:
- Tidak dilakukan jar test.
- Konsentrasi larutan tidak konsisten.
- Dosing pump tidak terkalibrasi.
- Operator hanya menggunakan dosis lama.
- Karakteristik limbah sudah berubah.
- Sensor pH tidak akurat.
- Bahan kimia tidak sesuai dengan jenis pencemar.
- Urutan injeksi bahan kimia tidak tepat.
Penentuan dosis sebaiknya dilakukan melalui pengujian dan disesuaikan dengan perubahan kualitas air limbah.
8. Proses Koagulasi dan Flokulasi Tidak Optimal
Koagulasi dan flokulasi digunakan untuk menggabungkan partikel halus agar membentuk flok yang lebih besar dan mudah dipisahkan.
Proses ini sangat dipengaruhi oleh:
- Jenis koagulan.
- Dosis bahan kimia.
- Nilai pH.
- Kecepatan pengadukan.
- Waktu pengadukan.
- Suhu.
- Karakteristik partikel.
Apabila pengadukan terlalu cepat pada tahap flokulasi, flok yang sudah terbentuk dapat pecah. Apabila pengadukan terlalu lambat, bahan kimia tidak tercampur merata.
Akibatnya, air tetap keruh dan nilai TSS pada outlet menjadi tinggi.
9. Proses Sedimentasi Tidak Berjalan Baik
Sedimentasi berfungsi memisahkan padatan atau lumpur dari air hasil pengolahan.
Gangguan pada proses sedimentasi dapat menyebabkan lumpur terbawa menuju outlet. Beberapa penyebabnya adalah:
- Debit air terlalu tinggi.
- Ukuran clarifier terlalu kecil.
- Lumpur sulit mengendap.
- Terjadi bulking sludge.
- Scraper tidak bekerja.
- Pembuangan lumpur terlambat.
- Terjadi aliran pendek atau short circuit.
- Permukaan bak tidak rata.
- Weir outlet tidak seimbang.
TSS yang tinggi pada outlet sering kali bukan disebabkan oleh kegagalan penguraian biologis, tetapi karena pemisahan lumpur yang tidak sempurna.
10. Lumpur Tidak Dikelola dengan Baik
Lumpur merupakan hasil samping dari proses pengolahan air limbah. Jika tidak dikelola secara teratur, lumpur dapat menumpuk di dalam tangki dan mengurangi volume efektif sistem.
Penumpukan lumpur dapat menyebabkan:
- Waktu tinggal berkurang.
- Lumpur menjadi anaerob.
- Timbul bau.
- Padatan terbawa ke outlet.
- Pompa tersumbat.
- Kinerja clarifier menurun.
- Konsentrasi MLSS tidak terkendali.
Pengelolaan lumpur harus mencakup pembuangan lumpur berkala, pengentalan, dewatering, penyimpanan, dan penanganan sesuai karakteristiknya.
11. Peralatan IPAL Tidak Dipelihara Secara Berkala
IPAL terdiri dari berbagai peralatan, seperti pompa, blower, mixer, diffuser, dosing pump, panel listrik, sensor, valve, flow meter, dan unit filtrasi.
Kerusakan kecil pada satu peralatan dapat memengaruhi seluruh rangkaian proses.
Contohnya, dosing pump yang tidak akurat dapat membuat pH tidak stabil. Blower yang kehilangan tekanan menyebabkan suplai oksigen berkurang. Pompa transfer yang tersumbat membuat aliran tidak merata. Sensor yang tidak dikalibrasi dapat menghasilkan keputusan operasional yang salah.
Pemeliharaan sebaiknya tidak hanya dilakukan ketika alat rusak. Program preventive maintenance diperlukan agar penurunan performa dapat diketahui lebih awal.
12. Monitoring Operasional Tidak Konsisten
IPAL membutuhkan pengawasan rutin. Operator perlu memahami kondisi proses dan melakukan pencatatan data secara konsisten.
Parameter operasional yang perlu dipantau antara lain:
- Debit air limbah.
- pH influent dan effluent.
- Dissolved Oxygen atau DO.
- Suhu.
- COD.
- BOD.
- TSS.
- MLSS.
- Sludge Volume Index.
- Amonia.
- Dosis bahan kimia.
- Tekanan blower.
- Kondisi pompa.
- Jumlah lumpur yang dibuang.
Tanpa data yang cukup, perusahaan sulit mengetahui kapan penurunan performa dimulai dan faktor apa yang menjadi penyebabnya.
Monitoring juga tidak seharusnya hanya berfokus pada outlet. Pemeriksaan perlu dilakukan pada setiap unit penting agar lokasi masalah dapat diidentifikasi.
13. Operator Belum Memahami Proses IPAL Secara Menyeluruh
Teknologi IPAL yang baik tetap memerlukan operator yang kompeten.
Operator tidak hanya bertugas menyalakan pompa dan blower. Operator perlu memahami hubungan antara debit, pH, DO, kondisi lumpur, chemical dosing, dan kualitas effluent.
Kesalahan operasional yang sering terjadi meliputi:
- Mengubah dosis bahan kimia tanpa uji.
- Membuang lumpur terlalu banyak.
- Membiarkan blower mati terlalu lama.
- Tidak mencatat perubahan warna dan bau.
- Tidak melakukan tindakan ketika pH berubah.
- Tidak memeriksa peralatan secara rutin.
- Mengandalkan pengamatan visual tanpa data.
Pelatihan operator dan penyusunan SOP menjadi bagian penting dalam menjaga kestabilan IPAL.
14. Perubahan Proses Produksi Tidak Diikuti Evaluasi IPAL
Perubahan bahan baku, kapasitas produksi, metode pencucian, jenis produk, atau penggunaan bahan kimia dapat mengubah karakteristik air limbah.
Namun, perubahan tersebut sering tidak disampaikan kepada tim IPAL. Akibatnya, sistem tetap dioperasikan dengan parameter lama meskipun beban limbah sudah berubah.
Contohnya, penggunaan bahan pembersih baru dapat mengubah pH atau mengandung senyawa yang menghambat bakteri. Peningkatan produksi dapat menaikkan COD dan debit. Perubahan formula produk juga dapat meningkatkan kandungan minyak, lemak, atau warna.
Setiap perubahan proses produksi seharusnya diikuti dengan evaluasi dampaknya terhadap IPAL.
15. Pengambilan Sampel dan Pengujian Tidak Representatif
Hasil laboratorium dapat terlihat tidak memenuhi baku mutu karena proses pengambilan sampel yang kurang tepat.
Kesalahan dapat terjadi ketika:
- Sampel diambil saat aliran tidak normal.
- Wadah sampel tidak sesuai.
- Sampel tidak diawetkan dengan benar.
- Waktu penyimpanan terlalu lama.
- Titik pengambilan tidak representatif.
- Tidak dilakukan pencampuran sebelum sampling.
- Instrumen lapangan tidak dikalibrasi.
Oleh karena itu, prosedur sampling harus dilakukan secara konsisten agar hasil pengujian benar-benar menggambarkan kondisi IPAL.
Cara Mengatasi IPAL Industri yang Tidak Memenuhi Baku Mutu
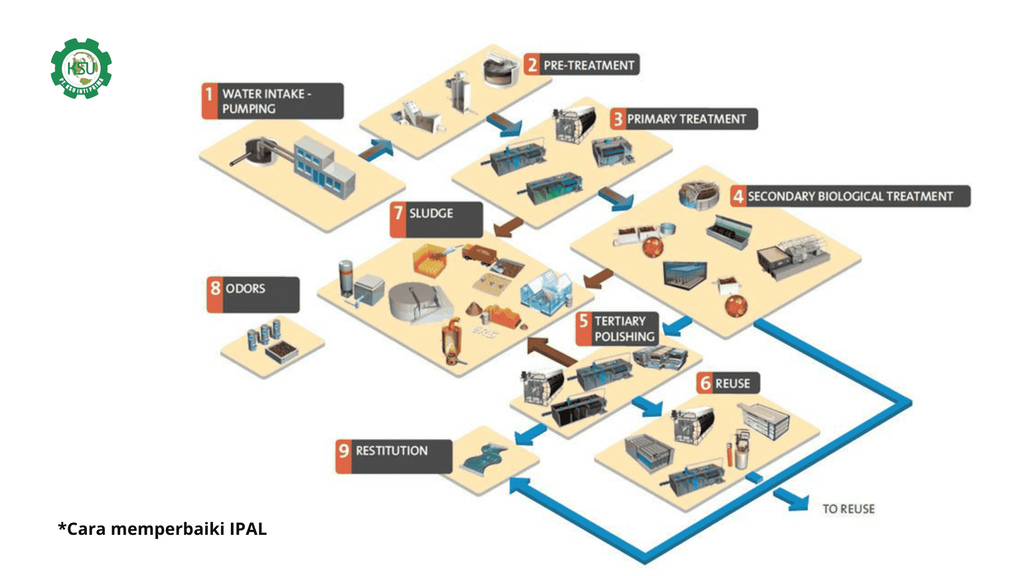
Perbaikan IPAL perlu dilakukan secara sistematis. Menambahkan bahan kimia atau mengganti bakteri tanpa mengetahui sumber masalah dapat memberikan hasil sementara, tetapi tidak menyelesaikan akar permasalahan.
1. Melakukan Audit Teknis IPAL
Audit teknis bertujuan membandingkan kondisi desain dengan kondisi aktual.
Pemeriksaan meliputi:
- Kapasitas desain dan debit aktual.
- Karakteristik influent.
- Dimensi setiap tangki.
- Waktu tinggal.
- Kapasitas pompa dan blower.
- Kondisi unit kimia dan biologis.
- Sistem pengelolaan lumpur.
- Kualitas effluent.
- Konsumsi listrik dan bahan kimia.
- Sistem kontrol dan monitoring.
Hasil audit menjadi dasar untuk menentukan apakah masalah dapat diselesaikan melalui optimasi operasional atau membutuhkan modifikasi sistem.
2. Melakukan Analisis Laboratorium Secara Lengkap
Pengujian sebaiknya dilakukan pada influent, unit antara, dan effluent.
Parameter yang dianalisis disesuaikan dengan jenis industri. Dengan data tersebut, tim teknis dapat mengetahui unit mana yang tidak bekerja optimal.
Sebagai contoh, apabila COD sudah turun pada unit biologis tetapi TSS meningkat pada outlet, permasalahan kemungkinan berada pada clarifier atau filtrasi. Jika COD tidak turun sejak awal, permasalahan mungkin berkaitan dengan beban organik, mikroorganisme, oksigen, atau keberadaan zat toksik.
3. Menyesuaikan Kapasitas dengan Beban Aktual
Jika debit dan beban pencemar telah melebihi kapasitas desain, perusahaan dapat mempertimbangkan:
- Menambah volume equalization tank.
- Menambah unit biologis.
- Meningkatkan kapasitas aerasi.
- Memisahkan limbah berkonsentrasi tinggi.
- Mengatur jadwal pembuangan limbah.
- Mengurangi penggunaan air dalam proses produksi.
- Menerapkan pre-treatment pada sumber limbah tertentu.
Penyesuaian kapasitas tidak selalu berarti membangun IPAL baru. Dalam beberapa kasus, optimasi aliran dan modifikasi unit tertentu sudah dapat meningkatkan performa.
4. Mengoptimalkan Proses Biologis
Optimasi dapat dilakukan melalui:
- Menjaga DO pada kondisi yang sesuai.
- Mengontrol pH dan suhu.
- Menyeimbangkan nutrisi.
- Mengatur pembuangan lumpur.
- Mengendalikan konsentrasi MLSS.
- Mencegah masuknya bahan toksik.
- Menambah media biologis apabila diperlukan.
- Melakukan seeding atau pemulihan bakteri secara terkendali.
Perbaikan biologis membutuhkan pemantauan bertahap karena mikroorganisme memerlukan waktu untuk beradaptasi.
5. Melakukan Optimasi Chemical Dosing
Optimasi dosing perlu dilakukan menggunakan data aktual dan pengujian.
Langkah yang dapat dilakukan meliputi:
- Melakukan jar test.
- Mengevaluasi jenis bahan kimia.
- Mengkalibrasi dosing pump.
- Memeriksa konsentrasi larutan.
- Mengatur titik injeksi.
- Mengontrol pH reaksi.
- Memantau pembentukan flok.
- Menghitung biaya per meter kubik air limbah.
Tujuannya bukan hanya menurunkan parameter pencemar, tetapi juga memperoleh dosis yang efektif dan ekonomis.
6. Menjalankan Preventive Maintenance
Program preventive maintenance harus mencakup jadwal harian, mingguan, bulanan, dan tahunan.
Kegiatan dapat meliputi:
- Pemeriksaan pompa.
- Pemeriksaan blower.
- Pembersihan diffuser.
- Kalibrasi sensor.
- Pemeriksaan panel listrik.
- Pembersihan tangki.
- Pemeriksaan valve.
- Pemeriksaan dosing pump.
- Penggantian media filter.
- Pengurasan lumpur.
Dokumentasi maintenance membantu perusahaan mengetahui riwayat kerusakan dan merencanakan penggantian peralatan.
7. Menyusun SOP dan Log Sheet Operasional
SOP diperlukan agar pengoperasian IPAL tidak bergantung pada kebiasaan masing-masing operator.
SOP sebaiknya mencakup:
- Prosedur start-up dan shutdown.
- Pemeriksaan harian.
- Pengaturan chemical dosing.
- Pengendalian pH.
- Pembuangan lumpur.
- Penanganan kondisi darurat.
- Pengambilan sampel.
- Pelaporan hasil monitoring.
- Tindakan ketika parameter tidak normal.
Log sheet digunakan untuk mencatat kondisi aktual dan membantu analisis tren.
8. Meningkatkan Kompetensi Operator
Pelatihan operator perlu mencakup pengetahuan dasar proses fisika, kimia, dan biologi dalam IPAL.
Operator juga perlu memahami indikator visual dan data operasional, seperti:
- Perubahan warna lumpur.
- Kondisi busa.
- Bau.
- Kecepatan pengendapan.
- Hubungan DO dan COD.
- Dampak pH terhadap bakteri.
- Pengaruh pembuangan lumpur.
- Cara merespons shock loading.
Operator yang memahami proses akan lebih cepat mendeteksi gangguan sebelum menjadi masalah besar.
Mengapa Optimasi IPAL Lebih Efektif daripada Sekadar Menambah Bahan Kimia?
Ketika kualitas outlet memburuk, salah satu tindakan yang sering dilakukan adalah menambah dosis bahan kimia. Tindakan tersebut mungkin memberikan perbaikan sementara, tetapi tidak selalu menyelesaikan penyebab utama.
Jika akar masalahnya adalah kapasitas aerasi yang kurang, penambahan koagulan tidak akan memperbaiki proses biologis. Jika masalahnya adalah shock loading, penambahan bakteri tanpa memperbaiki equalization tank juga tidak memberikan hasil jangka panjang.
Optimasi IPAL harus melihat keseluruhan sistem, mulai dari sumber limbah, debit, proses produksi, unit pengolahan, peralatan, operator, hingga pengelolaan lumpur.
Pendekatan menyeluruh akan menghasilkan solusi yang lebih stabil, terukur, dan efisien.
Konsultasikan Permasalahan IPAL Industri Anda Bersama PT KSU Inti Prima
Apakah IPAL perusahaan Anda mengalami permasalahan seperti:
- COD atau BOD masih tinggi.
- Air outlet keruh atau berwarna.
- TSS sulit turun.
- pH tidak stabil.
- Muncul bau tidak normal.
- Lumpur sulit mengendap.
- Konsumsi bahan kimia meningkat.
- Biaya listrik IPAL terlalu tinggi.
- Kapasitas IPAL tidak lagi mencukupi.
- Hasil pengujian belum memenuhi baku mutu.
PT KSU Inti Prima menyediakan layanan evaluasi, perbaikan, dan optimasi sistem pengolahan air limbah industri berdasarkan karakteristik limbah dan kondisi operasional perusahaan.
Layanan yang tersedia meliputi:
- Audit dan evaluasi IPAL existing.
- Analisis permasalahan proses.
- Desain dan modifikasi WWTP.
- Optimasi proses biologis.
- Optimasi chemical dosing.
- Penyediaan chemical treatment.
- Maintenance dan troubleshooting.
- Konsultasi peningkatan kapasitas IPAL.
- Perbaikan kualitas effluent.
- Pendampingan operasional sistem.
Jangan menunggu hingga permasalahan IPAL mengganggu operasional perusahaan.
Konsultasikan kondisi IPAL industri Anda bersama tim PT KSU Inti Prima untuk memperoleh rekomendasi teknis yang tepat, efisien, dan sesuai kebutuhan operasional.
Hubungi PT KSU Inti Prima sekarang melalui WhatsApp atau formulir konsultasi untuk menjadwalkan evaluasi awal sistem IPAL Anda.